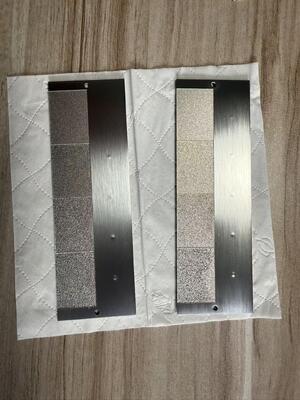
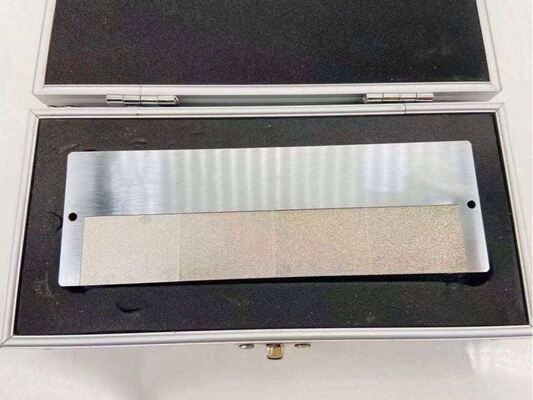
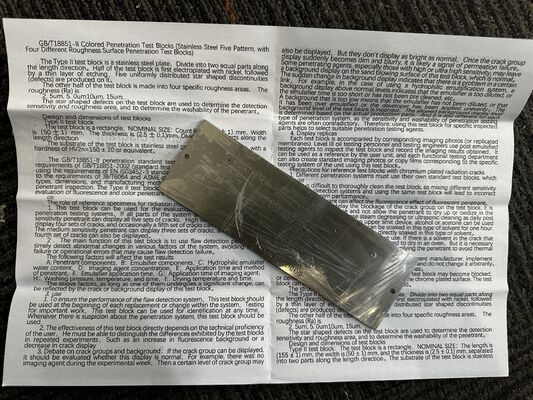
Bloc de calibration de pénétration de type II PT Bloc de type II
Se référer à la conception et aux dimensions du bloc d'essai de type 2
1 Conception
1.1 Dispositions générales
Le panneau d'inspection (voir Figure 2) est de forme rectangulaire et mesure 155 mm x 50 mm x 2,5 mm.
Note : Tous les écarts dimensionnels sont de ± 10 %, sauf indication contraire.
Le matériau de base est l'acier inoxydable X2Cr NiMo17-12.3 (1.4432) conformément à la norme EN10088-1, avec une dureté initiale de HV20=150 ± 10 ou équivalent

1.2 Zone lavable
Pour examiner la lavabilité du pénétrant, quatre zones adjacentes de dimensions 25 mm et 35 mm ont été fabriquées sur l'une des surfaces de détection du panneau, avec des rugosités de Ra=2,5 μm, Ra=5 μm, Ra=10 μm et Ra=15 μm respectivement (voir Figure 2).
La zone avec Ra=2,5 μm peut être obtenue par meulage avec une meule, tandis que les autres peuvent être obtenues par galvanoplastie.
1.3 Zone de défaut
La zone de défaut se trouve sur l'autre moitié de la surface d'inspection du panneau (voir Figure 2).
1.3.1 Galvanoplastie
La surface d'inspection du panneau doit être plaquée d'une couche de nickel non électroplaqué d'une épaisseur de 60 μm ± 3 μm pour atteindre une plage de valeurs de dureté de HV0.2=500-600.
Cette couche de nickel doit être plaquée avec une couche de chrome d'une épaisseur de 0,5 μm à 1,5 μm. Ensuite, le panneau doit être traité thermiquement pour atteindre une plage de dureté HV0.3=900-1000, par exemple, en chauffant à 405℃ et en maintenant pendant 70 minutes. La rugosité Ra de la couche de chrome doit être de 1,2 μm à 1,6 μm.
1.3.2 Défauts artificiels
De l'autre côté de la surface d'inspection (la zone de revêtement), cinq entailles équidistantes doivent être réalisées en utilisant une plage de charge typique de 2 KN à 8 KN.
Par exemple, cinq défauts artificiels peuvent être fabriqués en utilisant les charges indiquées dans le Tableau 1 :
Tableau 1, N° de défaut
|
Défaut
|
1
|
2
|
3
|
4
|
5
|
|
Pression d'utilisation (KN)
|
2.0
|
3.5
|
5.0
|
6.5
|
8.0
|
Les entailles de défaut artificiel sont fabriquées à l'aide de compresseurs (120 KN) ou de duromètres Vickers appropriés avec des têtes coniques hémisphériques.

 Votre message doit contenir entre 20 et 3 000 caractères!
 French